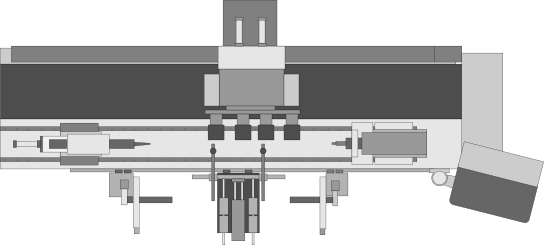
Так кесүү, гравировкалоо жана фрезерлөө үчүн CNC металл фрезерлөө станоктору
CNC металл фрезерлөө станогу - металл иштетүү үчүн иштелип чыккан атайын курама CNC жабдуусу. Бул типтеги станок металл фрезерлөө учурунда пайда болгон жылуулукту кетирүү жана металл сыныктарын жууп салуу үчүн суу менен муздатылган шпиндель жана муздатуучу чачыратуу системасы менен жабдылган. Станок 3 октуу CNC фрезерлөө станогу, төрт октуу жана беш октуу варианттарды сунуштайт. Металл бөлүктөрүнүн татаал мейкиндик түзүлүштөрү үчүн, жумуш бөлүкчөсүн так өлчөө жана CNC моделин оңдоо үчүн автоматтык зондду кошумча түрдө кошууга болот. Ал жумуш бөлүкчөсүндө фрезерлөө, бургулоо, таптоо, кайчылаштыруу, тегиздөө, гравировкалоо жана башка операцияларды аткаруу үчүн ар кандай иштетүүчү шаймандарды камтыган курал дүкөнү менен жабдылышы мүмкүн. CNC фрезерлөө станогу механикалык өндүрүш, автомобиль, калып жасоо, жабдуу шаймандары жана эмерек жасоо сыяктуу тармактарда кеңири колдонулат. Ал ар кандай металл бөлүктөрүн, мисалы, механикалык берүү компоненттериндеги тиштүү дөңгөлөктөрдү жана валдарды, автомобиль өнөр жайындагы кыймылдаткыч блокторун жана цилиндр баштарын; ал эми калып жасоо өнөр жайындагы инжекциялык калыптарды жана штамптоочу калыптарды иштете алат.
-
Арзан баадагы жарым жабык сызыктуу ATC CNC металл фрезерлөө станоку
-
CK-690D
-
5.0(15)
Бул CNC металл фрезер станогу жарым-жартылай жабык коргоочу капкак менен жабдылган, беш аспапты батыра алган сызыктуу куралдар магазини менен келет, толук функционалдуулукту сунуштайт жана баасы да жеткиликтүү.$5,680.00~$7,570.00 -
-
ысык
Жогорку тактыктагы CNC ATC металл фрезерлөө машинасы
-
CK-600D
-
5.0(9)
Бул вертикалдуу металл фрезерлөө станогу толугу менен жабык корпус, автоматтык муздатуучу суюктукту чачуу/фильтрлөө системасы, майлоо, автоматтык аспап алмаштыргыч жана ар тараптуу металл тетиктерин иштетүү үчүн аспап орнотуучу түзүлүш менен келет.$9,700.00~$14,000.00 -
-
Бул CNC металл иштетүү борбору фрезерлөөнү, бургулоону жана таптоону бириктирет, металл тетиктерин иштетүү жана калыптарды жасоо үчүн кеңири колдонулган автоматтык түрдө алмаштыруучу рычаг түрүндөгү магазин менен жабдылган.$16,800.00~$35,600.00 -
ысык
Труннион түрүндөгү 5-огу бар металл фрезерлөө станоку
-
CK-6060-5S
-
5.0(5)
Бул инфракызыл сенсордук зонд жана автоматтык шайман алмаштыргыч менен жабдылган, майда тетиктерди так 3D иштетүү үчүн атайын иштелип чыккан, тырмакча тибиндеги 5-огу бар CNC металл фрезерлөө станоку.$16,800.00~$27,800.00 -
-
Бурама менен иштетүү үчүн тышкы куралдуу жип айланма машина
-
CK-300-M30
-
5.0(0)
Бул бурама жипти иштетүү үчүн иштелип чыккан CNC станок. Ал жипти кесүү операцияларын аткаруу үчүн капталга орнотулган кесүүчү куралды, төмөнкү ылдамдыктагы айландыруу жана даяр бөлүктү октук берүү менен айкалыштырат.$31,800.00~$65,800.00 -
CNC СТАНОКТОРУНУН АЙРЫМ БАЙЛАНЫШТУУ ВИДЕОЛОРУ БУЛ ЖЕРДЕ
-
00:46
CNC металл машинасыOct 29, 2025Кыскыч-кол аспап алмаштыргычы жана зонд менен вертикалдуу CNC металл иштетүү борбору
Бул видеодо CK-4060-T6 тик металл иштетүү борборунун чоо-жайы жана металл тетиктерин иштетүү процесси көрсөтүлгөн.
-
02:17
CNC металл машинасыDec 06, 2025Металл тетиктерин иштетүүчү күчтүү 5-октуу тиштүү CNC фрезердик станок
Кубаттуу 5-огу бар CNC металл фрезердик станок, 5-огу жана 3-огу бар тегиздиктеги иштетүүнү оңой эле аткарат!
-
00:45
CNC металл машинасыDec 06, 2025Жарым жабык CNC металл фрезерлөөчү станогу өтө үнөмдүү
Бул видеодо жогорку чыгымдуу иштетүү жана куралды автоматтык түрдө алмаштыруу мүмкүнчүлүктөрү көрсөтүлгөн
АР ТҮРДҮҮ МЕТАЛЛ БӨЛҮКТӨРҮН ИШТЕТҮҮ ҮЧҮН ГРАВЯЖДОО-ФРЕЗЕРЛӨӨЧҮ СТАНОКТОРДУ КОЛДОНУҢУЗ
2026-жылы бизнесиңизди кеңейтүү үчүн металл CNC металл оюу-фрезерлөө станокун билип, сатып алгыңыз келеби? Бул сатып алуу боюнча колдонмодо сатылуучу CNC металл фрезерлөө станокторунун ар кандай аспектилери, анын ичинде алардын аныктамасы, иштөө принциби, компоненттери, колдонуу талаалары, тандоо пункттары, техникалык тейлөө жана тейлөө ж.б. боюнча кеңири түшүндүрмөлөр берилет. Сиз чакан студия, чакан кайра иштетүүчү завод, жеке студия, окутуу мектеби, стартап ишканасы, ышкыбоз ышкыбоз, инженер, өндүрүш боюнча адис, агент, дистрибьютор же жабдууларды сатып алууну көздөгөн ишкана ээси болсоңуз да, бул сатып алуу боюнча колдонмо сизге мындай машиналарга байланыштуу билимди ар тараптуу түшүнүүгө мүмкүндүк берет. Бул типтеги машинанын функцияларына так гравировка жана фрезерлөө, бургулоо жана таптоо менен фрезерлөө, жогорку ылдамдыкта кесүү, жогорку ылдамдыкта бургулоо, жогорку жылтырак фаскалоо, калыпты иштетүү, арматураны иштетүү, куюу жана 3D ийри беттерди так иштетүү кирет, бирок алар менен чектелбейт. Бир машинада бир нече процесстерди толугу менен автоматташтырууга болот. Эгер сиз металл иштетүү тармагына кирүүгө даярданып жатсаңыз же учурда ал тармакта иштеп жатсаңыз, анда бизнесиңизге ылайыктуу CNC металл так фрезердик станокко ээ болуу абдан зарыл. Бул сиздин эң ишенимдүү өнөктөшүңүз болот жана бизнесиңизди жаңы бийиктиктерге көтөрүүгө жардам берет.
Металл үчүн CNC фрезердик станок деген эмне?
CNC (Компьютердик сандык башкаруу) металл оюу-фрезерлөө машинасы - бул компьютердик программалар менен башкарылуучу жогорку тактыктагы станок. Ал техниктер тарабынан жазылган иштетүү программаларына (G-код) ылайык толугу менен автоматтык түрдө иштетүүнү ишке ашырат. Ал металл материалдарынын бетин кесүү, оюу, бургулоо, фрезерлөө жана таптоо сыяктуу жогорку тактыктагы жана жогорку натыйжалуу физикалык иштетүүнү аткаруу үчүн жогорку ылдамдыктагы айлануучу кесүүчү шаймандарды колдонот. Ал татаал геометриялык фигураларды, майда оймо-чиймелерди же жогорку тактыктагы тетиктерди жана калыптарды иштетүүгө ылайыктуу. Анын негизги өзгөчөлүгү - физикалык контакттык иштетүү, мында материал гравюра шпиндели менен жогорку ылдамдыкта айлануу менен түздөн-түз алынып салынат.
Тактап айтканда, CNC фрезердик станогун андан ары бөлүүгө болот CNC металл фрезерлөө борбору жана CNC машинасы менен металл фрезерлөөАныктама жагынан алганда, бул эки машинанын ортосунда анчалык деле айырма жок. Негизги айырмачылык машиналардын конструкциялык түзүлүшүндө жана функцияларында жатат. CNC металл фрезерлөө борбору күчтүүрөөк функцияларга ээ жана негизинен чоң калыптарды же жогорку катуулуктагы материалдарды иштетүү сыяктуу кээ бир оор кесүү сценарийлери үчүн колдонулат. Жалпысынан алганда, ал ATC автоматтык курал алмаштыруу функциясына ээ, ал бургулоо, тешилөө жана таптоо сыяктуу татаал процесстерди аяктоо үчүн шаймандарды автоматтык түрдө өзгөртө алат жана машинанын түзүлүшү да бекем болот. Гравюра машинасынын гравюра аянты салыштырмалуу кичинекей, адатта 600 мм * 900 ммден төмөн жана негизинен майда беттик гравюра иштетүү үчүн колдонулат. Ал кичинекей иштетүү көлөмүнө жана жакшы иштетүү эффектине ээ жана пломбалар, төш белгилер жана калыптар сыяктуу кичинекей өлчөмдөгү тактыктагы тетиктерди иштетүүгө ылайыктуу.
менен салыштырганда, стандарттуу CNC роутерлери, CNC фрезасы катуураак түзүлүшкө, жогорку шпиндель кубаттуулугуна жана жакшыртылган туруктуулукка ээ болуп курулган, бул аны оор кесүү жана өнөр жай өндүрүшү үчүн ылайыктуу кылат. Ал заманбап өндүрүш тармактарында CNC иштетүү борбору катары кеңири колдонулат.
Кантип CNC Freze Machine иштейт?
-
CAD программасын (моделди долбоорлоо үчүн) колдонуу менен дизайн файлдарында керектүү 3D моделдерди же сызык үлгүлөрүн түзүңүз, андан кийин импорттолгон дизайн файлдарын CAM программасын (иштетүү жолдорун түзүү үчүн) колдонуп аткарылуучу жолдорго (G-код) айландырыңыз. Гравюра жолдорун экспорттоодо, иштетүү жолдорун пландаштыруу, берүү ылдамдыгы жана иштетүү тереңдиги сыяктуу ар кандай иштетүү параметрлеринин жөндөөлөрүнө көңүл буруу керек, андан кийин машинаны башкаруу үчүн M-код жана F-код сыяктуу көрсөтмөлөрдү түзүңүз.
-
Компиляцияланган NC программасы CNC системасына маалыматтарды берүү интерфейстери (мисалы, USB, жергиликтүү тармак ж.б.) аркылуу берилет. CNC контроллери - бул CNC машиналарынын кыймылын башкаруу үчүн атайын колдонулган компьютердик система. Ал CAM программасы тарабынан түзүлгөн көрсөтмөлөрдү кабыл алат жана талдайт жана аларды машина түшүнө турган электрдик сигналдарга айландырат.
-
Санариптик электрдик компоненттер алынган контроллер сигналдарына ылайык кыймылдай баштайт жана иштетилет. Жыштык өзгөрткүч шпиндель моторун белгиленген ылдамдыкта иштетүүнү башкарат, андан кийин моторду ар бир огунун (X, Y, Z, A ж.б.) кыймылдоо ылдамдыгын жана абалын жана шаймандын берүү ылдамдыгын, берүү ылдамдыгын жана кесүү тереңдигин так башкаруу үчүн иштетет. Шар бурамалары, сызыктуу багыттагычтар ж.б. жогорку тактыктагы иштетүүнү камсыз кылуу үчүн мотордун айлануу кыймылын шаймандын сызыктуу кыймылына айландырат. Жогорку ылдамдыктагы шпиндель моторлору металл кесүү жана гравировкалоо жана башка тапшырмаларды аткаруу үчүн шаймандарды (фрезерлөөчү кескичтер, бургулоочу машиналар, гравировкалоочу бычактар ж.б.) жогорку ылдамдыкта (мүнөтүнө 6000-36000 айлануу) айландырат. Ошол эле учурда, муздатуу системасы шаймандын жана бөлүктүн аба менен муздатуу же суюктук менен муздатуу (кесүүчү суюктук) аркылуу ысып кетишине жол бербейт. Иштетүү учурунда, иштетүү ылдамдыгы жана берүү ылдамдыгы сыяктуу иштетүү параметрлерин ар кандай материалдарга жана ар кандай иштетүү талаптарына ылайыкташтыруу үчүн иштетүү эффектине жараша реалдуу убакытта тууралоого болот, бул жакшы иштетүү натыйжаларын камсыз кылат жана шаймандын ашыкча жүктөлүшүнөн жана сынышынан сактайт.
CNC металл фрезерлөө станокунун компоненттери
Сандык башкаруу металл фрезерлөөчү машина негизинен үч бөлүктөн турат: станоктун түзүлүш компоненттери, сандык башкаруу системасы жана берүү системасы. Төмөндө биз сизге маалымат берүү үчүн ушул үч негизги компоненттин курамын жана түрлөрүн тааныштырабыз.
- Станоктун түзүлүшүнүн компоненттери
-
Учурда рынокто керебет конструкцияларынын төрт негизги түрү бар, атап айтканда, чоюн, ширетилген болот плитасы, табигый мрамор жана минералдар. Керебет конструкцияларынын ар бир түрүнүн өзүнүн өзгөчөлүктөрү жана колдонуу чөйрөсү бар, алар бир аз айырмаланат.
-
Чоюн конструкциясы: Боз чоюн - станоктук керебеттер үчүн эң көп колдонулган материалдардын бири. Жогорку сапаттагы боз чоюн материалдарын тандап, аларды эритүүчү меште эритип, жалпы куюу үчүн калыптарга куюу менен, болотко окшош жогорку кысуу күчүн алууга болот. Бирок, керебеттин соккуну сиңирүү жөндөмү жогору, катуулугу жогору жана туруктуу болушун камсыз кылуу үчүн дагы эле 90 күн эскирүү менен иштетүү талап кылынат, бул ага станоктун корпусунун тактыгын камсыз кылуу менен бирге металлдарды жогорку ылдамдыкта фрезерлөө талаптарына да жооп берет.
-
Болот плита ширетилген керебеттин рамасы: Болот плитадан жасалган ширетилген керебеттин рамасы жеңил жана чоң басымга жана чыңалууга туруштук бере алат. Ширетүү процесси татаал формадагы керебеттин рамаларын жасоого мүмкүндүк берет жана чыңдоо сыяктуу дарылоо аркылуу тактыкты жана туруктуулукту жакшыртуу үчүн ширетүүчү чыңалуу жок кылынышы мүмкүн. Бирок, ширетилген түзүлүшү бар станок жогорку ширетүү технологиясын талап кылат жана кеминде үч чыңдоо дарылоосу үчүн кесипкөй ири масштабдуу чыңдоо мешине, ошондой эле ширетүүчү чыңалуу толугу менен жок кылынып, эң жакшы көрсөткүчкө жетиши үчүн титирөө менен эскирүүнү дарылоого муктаж.
-
Табигый мрамордон жасалган керебеттин рамкасы: Бул типтеги керебеттин каркасы табигый мраморду майдалоо жана иштетүү жолу менен жасалган. Ал жылуулук кеңейүү коэффициенти өтө төмөн, температурага дээрлик таасир этпейт, жакшы изоляциялык касиетке ээ, жогорку туруктуулукка, жогорку эскирүүгө туруктуулукка ээ жана нөлдүк магниттик касиетке ээ. Бирок, анын буралууга, соккуга жана басымга туруштук берүү жөндөмү жетишсиз. Ал негизинен так өлчөө жана аныктоо жабдууларында жана жогорку тактыктагы станоктордо колдонулат.
-
Минералдык төшөктүн каркасы: Металл эмес композиттик материалдын жаңы түрү катары, ал эпоксиддик чайыр менен желим катары жасалат, ага кварц ташы, майда таштар, базальт жана мрамор сыяктуу минералдык бөлүкчөлөр кошулуп, структураны жакшыртуу үчүн болот зым булалары же башка була наноматериалдар кошулат. Кылдат аралаштыргандан кийин, ал куюу үчүн калыпка куюлат. Куюу процессинде структуралык туташтыруучу компоненттер алдын ала белгиленген жерлерге орнотулушу керек. Бул керебеттин рамасы бөлмө температурасында куюлгандыктан, ал конструкцияда ички чыңалуу жок, жылуулук кеңейүү жана кысылуу коэффициенти аз, соккуну жакшы сиңирүү, коррозияга жакшы туруктуулук жана жакшы изоляциялык мүнөздөмөлөргө ээ. Ал жогорку тактыктагы станок тармагында кеңири колдонулат.
-
- NC системасы
-
Металл иштетүү үчүн машинаны башкаруу системасынын туруктуулугу, тоскоолдуктарга каршы жөндөмдүүлүгү жана тактык талаптары салыштырмалуу жогору. Адатта, көз карандысыз башкаруу сандык башкаруу системасы колдонулат. Жыштык өзгөрткүчтөрүн жана жетектөөчү моторлорду тандоодо гравировка шпинделинин кыймылын башкаруу үчүн вектордук жыштык өзгөрткүчтөрү тандалып алынат, ал эми серво жетектөөчү системалар машинанын иштешин жана гравировка процессинин туруктуулугун камсыз кылуу үчүн ар бир огунун кыймылын башкаруу үчүн колдонулат.
-
DSP тутка түрүндөгү система: Бул система станокко сигнал линиялары аркылуу туташтырылган жана көрсөтмөлөрдү киргизүү үчүн башкаруу туткаларын колдонот. Ал өнүккөн адаптивдүү ылдамдыкты алдыга багытталган башкаруу алгоритмин кабыл алат жана кесүү ылдамдыгы үчүн ар кандай акылдуу оптималдаштырууларды жүргүзгөн, мисалы, көп баскычтуу алдын ала иштетүү, кичинекей сызык сегменттерин үзгүлтүксүз жогорку ылдамдыкта иштетүү, S ийри ылдамдатуу жана жайлоо ж.б. Система натыйжалуулукту жогорулатуу үчүн эң натыйжалуу алгоритмди автоматтык түрдө тандай алат. Андан тышкары, ал кошумча компьютерлерди талап кылбайт жана анын туруктуулугу жогору. Бул типтеги сандык башкаруу системасын иштетүү оңой, арзан, бирок анын комплекстүү функционалдуулугу панель тибиндеги башкаруу системалары сыяктуу толук эмес жана ал жөнөкөй функциялары бар машиналар үчүн ылайыктуу.
-
Панель түрүндөгү система: Операция интерфейси интуитивдик, функциялары толук жана интеграцияланган, туруктуулугу күчтүү, чыгарууну башкаруунун тактыгы жогору жана иштөө мүмкүнчүлүгү салыштырмалуу жогору. Колдонуучулар программаны панелде түздөн-түз өзгөртө алышат. Бирок анын кемчиликтери негизинен жогорку техникалык босогодо, жабдуулардын жогорку баасында жана окутуунун жогорку баасында. Ал көбүнчө салыштырмалуу жогорку класстагы станоктордо колдонулат жана татаал продукцияларды иштетүүгө ылайыктуу. Жалпы бренддерге FANUC, SIEMENS, Mitsubishi, Hidahan, Makino, Syntec, VHB, GSK ж.б. кирет.
-
- Frequency Converter
-
Жыштык өзгөрткүчтөрдү башкаруунун жалпы ыкмаларын эки түргө бөлүүгө болот: V/F башкаруусу жана вектордук башкаруу. Вектордук башкаруу кыймылдаткычтын моментин башкарууга жана жөнгө салууга жетише алат; ал эми V/F башкаруусу кыймылдаткычтын чыгуу жыштыгын башкаруу менен гана ылдамдыкты жөнгө сала алат жана кыймылдаткычтын чыгуу моментин реалдуу убакыт режиминде башкарууга жетише албайт. Туруктуу момент жүктөмдөрү үчүн V/F башкаруусу да, вектордук башкаруу да колдонулат, бирок кыймылдаткычтын чыгуу моментин жөнгө салуу зарыл болгон процесстик сценарийлерде V/F башкаруусу компетенттүү эмес жана анын ордуна вектордук башкаруу колдонулушу керек.
-
V/F башкаруусу: Ал негизинен асинхрондук кыймылдаткычтарга багытталган. Магниттик агымдын жана чыгуу моментинин өзгөрүүсүз калышын камсыз кылуу үчүн, кыймылдаткычтын жыштыгы өзгөргөндө, чыңалуу (V) менен d жыштыгынын (F) катышы болжол менен туруктуу бойдон сакталышы керек. Ошондуктан, бул ыкма туруктуу чыңалуу-жыштык катышын башкаруу деп аталат, ал V/F башкаруусу. V/F башкаруусунун артыкчылыктары жөнөкөй башкаруу, күчтүү универсалдуулук жана арзан баа. Кемчилиги - күтүүсүз жүк кошулганда, кыймылдаткычта убактылуу секирүү кубулушу пайда болуп, моменттин жана ылдамдыктын термелүүсүнө алып келет. Бир убакыт өткөндөн кийин, ал чоңураак тайгалануу астында гана тең салмактуулукка жете алат. V/F башкаруусу, адатта, ылдамдыкка жана тактыкка талаптар өтө катуу болбогон же жүктүн өзгөрүшү аз болгон сценарийлерде колдонулат.
-
Вектордук башкаруу: Бул туруктуу токтун моторлорун башкаруу принцибин туураган өнүккөн моторду башкаруу технологиясы. Өзгөрмө токтун моторунун статор тогун ажыратуу жана башкаруу менен, ал мотордун моментин жана магниттик агымын көз карандысыз жөнгө салууну ишке ашырат, ошону менен шпиндель моторунун туруктуулугун жана башкаруу тактыгын бир топ жакшыртат. Вектордук башкаруу чыңалууну жана жыштыкты жөнгө салууга гана мүмкүндүк бербестен, фазаны так башкаруу мүмкүнчүлүктөрүн да камсыз кылат. Компьютердик технологиянын жана санариптик сигнал процессорлорунун өнүгүшү менен вектордук башкаруу технологиясы ар кандай жогорку өндүрүмдүү өзгөрмө жыштыктагы ылдамдыкты жөнгө салуу системаларында кеңири колдонула баштады. Мындай жыштык конвертерлеринин баасы салыштырмалуу жогору.
-
- Серво жетектөөчү мотор
-
Гравюра машиналары тармагында кеңири колдонулган эки негизги серво мотор системасы бар: импульстук серво мотор системасы жана шина серво мотор системасы. Кайсынысын тандоо белгилүү бир колдонмо талаптарына жана жабдуулардын конфигурациясына жараша болот.
-
Пульсту башкаруу режими: Импульсту башкаруу режими жөнөкөй жана интуитивдүү, ошондой эле негизги позицияны башкаруу функциясын ишке ашыруу оңой. Тактык талаптары төмөн болгон кээ бир машиналар үчүн импульсту башкаруу муктаждыктарды канааттандыруу үчүн жетиштүү. Импульсту башкарууну колдонгон машиналардын чыгымдары салыштырмалуу төмөн, анткени татаал байланыш протоколдору талап кылынбайт. Серво моторду башкаруунун бул түрү жөнөкөй, арзан жана CNC системаларына абдан ыңгайлашкан жана көбүнчө орто жана төмөнкү класстагы машиналарда колдонулат.
-
Автобусту башкаруу режими: Шинанын трансмиссиясында текшерүү суммасын текшерүү функциялары бар. Система бузулганда, ал кадамдарды өткөрүп жибербестен же ката кетирбестен, моторду сигнал берип, токтотот. Шина күчтүү тоскоолдуктарга каршы жөндөмдүүлүккө ээ. Башкаруу көрсөтмөлөрүн жөнөтүүдөн тышкары, ал ылдамдык, абал, ток жана чыңалуу сыяктуу мотор параметрлерин реалдуу убакыт режиминде көрүп, аларды башкаруу системасына кайтарып, системанын толук жабык циклдик башкаруусун түзө алат. Шинаны башкаруу, адатта, жалпы протоколдор (CAN, Ethernet, Modbus ж.б.) менен айкалыштырылат жана бардык туташууларды бир гана тармак кабели менен бүтүрүүгө болот. Абсолюттук маанидеги серво моторлору менен жупташтырылганда, баштапкы абалын жоготуу жөнүндө кабатыр болуунун кажети жок жана ар бир ишке киргизилгенден кийин система баштапкы абалына кайтуунун кажети жок. Ал көбүнчө туруктуулукка жана тактыкка жогорку талаптары бар жогорку класстагы машиналарда колдонулат.
-
CNC фрезердик станоктордун колдонуу чөйрөсү
Колдонулуучу материалдар: Ар кандай материалдарды, анын ичинде металлдарды (мисалы, болот, темир, дат баспас болот, жез, алюминий ж.б.), эритмелерди, металл буюмдарын, ошондой эле керамиканы, графит, плексиглассты, акрилди, жыгачты, бакелитти жана жасалма материалдарды жогорку тактык менен иштетүүгө болот.
Кайра иштетүү технологиясы: CNC металл фрезер станоктору ар кандай өндүрүш муктаждыктарын канааттандыруу үчүн жогорку жылтырак фаскалоо, майда гравировкалоо жана фрезерлөө, жогорку ылдамдыктагы бургулоо, жогорку ылдамдыктагы фрезерлөө, жогорку ылдамдыктагы кесүү, калыпты иштетүү, арматураны иштетүү, үч өлчөмдүү беттик жасалгалоо ж.б. сыяктуу ар кандай татаал процесстерди ишке ашыра алат.
Колдонмо тармактары жана продукциялары: CNC фрезер станоку 5G, 3C, автомобиль тетиктерин, так тетиктерди өндүрүүдө, ар кандай калыптарды өндүрүүдө, так медициналык жабдууларда, диск формасындагы тетиктерди иштетүүдө, кичинекей пластина тетиктерин иштетүүдө, кабык буюмдарын өндүрүүдө жана башка тармактарда кеңири колдонулат. Колдонуунун конкреттүү сценарийлерине алюминий эритмесинин тетиктерин фрезерлөө жана оюктоо, керамикалык материалдарды иштетүү, алюминий эритмесинин дөңгөлөк профилин кесүү, жез пломбасын гравюралоо, карбид тиш тешиктерин иштетүү, акрил буюмдарын фрезерлөө жана гравюралоо, бакелит иштетүү, жез жана алюминий рельефтерин өндүрүү, ысык штамптоо калыптарын өндүрүү, калып болот фрезерлөө, арматураларды өндүрүү ж.б. кирет.
CNC металл фрезерлөө-гравюралоочу станокторду тандоо боюнча сунуштар
- Түр тандоо
-
Металл фрезер станоктору негизинен металл материалдарды фрезерлөө үчүн колдонулат жана чоңураак өлчөмдөгү жана жогорку кесүү күчүн талап кылган жумуш бөлүктөрү үчүн ылайыктуу. Металл гравировка станоктору жогорку тактыктагы, кичинекей өлчөмдөгү майда иштетүүгө, мисалы, гравировка, майда бөлүктөргө иштетүү ж.б. багытталган. Эгерде сизге жогорку тактыктагы майда бөлүктөр же татаал оймо-чиймелер керек болсо, гравировка станоктору көбүрөөк ылайыктуу болушу мүмкүн; эгерде ал кадимки кесүү иштетүү болсо, CNC фрезер станоктору көбүрөөк ылайыктуу болушу мүмкүн.
Салыштырмалуу нерсе/түр CNC металл оюп машина CNC металл фрезердик машина Дизайн позициялоо Жогорку тактык, аз кесүү көлөмү (майда иштетүү) Чоң кесүү көлөмү, оор кесүү (орой кесүү) Структуралык дизайн Адатта кыймылдуу стол менен интегралдык куюу Калың материал, өтө катуу, оор кесүүгө ылайыктуу Шпинделдин ылдамдыгы Жогорку (12000-60000 айн/мин) Төмөн (500-15000 айн/мин) Жетектөөчү рельстер жана бурама таякчалар Так сызыктуу багыттагычтар, кичинекей кадамы бар жогорку тактыктагы коргошун бурамалары Катуу рельстер, чоң кадамдуу бурама Drive Motor Кичинекей инерциялуу серво мотор, тез жооп берүү ылдамдыгы, кичинекей жылышууну башкарууга ылайыктуу Жогорку кубаттуулуктагы серво мотор, чоң момент менен Surface Finish Күзгү эффектине түздөн-түз жетише алат (Ra 0.1~0.8μm) Адатта Ra 1.6~3.2μm (кийинчерээк жасалгалоо же жылтыратуу талап кылынат) Тереңдикти кесүү Кичинекей (бир бычак менен кесүү тереңдиги 0.01~0.5 мм) Чоң (бир бычак менен кесүү тереңдиги 5~10 мм) Typical Тиркемелер Кичинекей даяр бөлүктөрдү (≤600*900мм) иштетүү үчүн колдонулат. Бул жогорку тактыктагы жана майда иштетүү үчүн иштелип чыккан түзүлүш. Ал көбүнчө кичинекей кесүү көлөмү жана татаал деталдары (мисалы, так калыптар, 3C электрондук продуктунун тетиктери, рельеф, микро тешиктерди иштетүү ж.б.) менен иштетүү үчүн колдонулат. Ал металл материалдарды орой иштетүүнү, жарым-жартылай бүтүрүүнү жана жасалгалоону натыйжалуу бүтүрө алат жана чоң кесүү көлөмү жана жогорку катуулук талаптары бар тетиктерди (мисалы, автомобиль тетиктери, калыптар, конструкциялык тетиктер ж.б.) өндүрүү үчүн ылайыктуу. баа 2800USD-14280USD 7500USD-52000USD - Конфигурацияны тандоо
-
Иштетүү материалдары: Материалдын катуулугу машинанын кубаттуулугун аныктайт. Жумшак металлдар (жез, алюминий) үчүн 3.5 кВттан төмөн шпиндельдерди тандоого болот, ал эми шпиндельдин ылдамдыгы адатта (24,000 айн/мин) болот. Карбид (болот, титан): 3.5 кВттан жогору жогорку моменттүү, жогорку кубаттуулуктагы шпиндельди тандап алууга аракет кылыңыз.
Эскертүү: Кесүүчү суюктук системасы дат баспас болоттон жасалган материалдарды иштетүү үчүн колдонулушу керек, ал эми чачыраткыч муздатуу иштетүү талаптарын канааттандыруу үчүн жетишсиз.
Иштетүү тактыгы: Эгерде тактык талабы ±0.05 мм чегинде болсо, анда тиешелүү моделдин баасы жалпысынан арзаныраак болот. Эгерде тактык ±0.01 мм болушу керек болсо, бүтүндөй машинанын конфигурация стандарты өтө жогору болот (мисалы, бураманын классы үчүн C5тен жогору майдалоочу бураманы тандоо сунушталат), ал эми баасы алда канча жогору болот. Ошондуктан, иштетүүчү жабдууларды тандоодо, өтө жогорку тактыктагы моделдерди сокурдук менен кууп жетүүдөн качуу үчүн, чыныгы тактык талаптарыңызга негизделген акылга сыярлык моделди тандашыңыз керек, бул керексиз чыгымдардын көбөйүшүнө алып келет.
Өндүрүш масштабы: Эгерде бул кичинекей партия менен жасалса, куралды кол менен алмаштыруу жетиштүү. Эгерде ал массалык өндүрүш болсо, анда автоматтык түрдө куралды алмаштыруу функциясын тандоо сунушталат.
- Функционалдык кеңейүүнү тандоо
-
-
Көп октуу: Цилиндрдик гравюрага төрт ок (айлануучу октор), ал эми татаал ийри беттерди иштетүүгө беш ок ылайыктуу.
-
Автоматтык курал алмаштыруу системасы (АТС): Ар кандай процесстердин иштетүү натыйжалуулугун жогорулатат (курал магазининин сыйымдуулугу 6-24 курал).
-
- Өлчөм тандоо
-
-
Кичинекей даяр буюмдар (уюлдук телефондун каптары, зер буюмдар): сызык 300 × 300 мм, кайталап жайгаштыруу тактыгы ≤0.0015 мм.
-
Орто өлчөмдөгү даяр буюмдар (формалар, механикалык бөлүктөр): жүрүш 600×900 мм, торчо сызгычы жабык цикл менен башкарылат.
-
Чоң жумушчу бөлүктөрү (автоунаа тетиктери): порталдык түзүлүш, жүрүш ≥1500 мм, автоматтык курал алмаштыруу (ATC) функциясы менен жабдылган.
-
тейлөө
Машиналарды техникалык тейлөө жана тейлөө - бул иштетүүнүн тактыгына, иштетүү эффектине жана машиналардын иштөө мөөнөтүнө таасир этүүчү өтө маанилүү факторлор. Ал негизинен машиналарды күн сайын тазалоону, мунай, газ жана суу схемаларын үзгүлтүксүз текшерүүнү, ошондой эле алты айда бир же жылына бир жолу тактык сыноолорун жана жөндөөлөрүн камтыйт.
- Күн сайын тазалоо
-
Бул кадамдын негизги мазмуну гигиенаны тазалоо болуп саналат. Перифериялык барак металл коргоочу капкактарды тазалоочу каражаттар менен түздөн-түз сүртүп тазалоого болот, ал эми ички капкактарды калдыктарды кетирүү үчүн машина берген жогорку басымдагы суу тапанчасы менен тазалоого болот (эскертүү: машинанын дат басышына жол бербөө үчүн кесүүчү суюктукту колдонуңуз). Алгач машинадагы металл калдыктарын тазалаңыз. Тазалоо болжол менен аяктагандан кийин, биз трансмиссиялык түзүлүштүн коргоочу капкагын ачып, ичиндеги калдыктарды тазалайбыз. Тазалоо аяктагандан кийин, майды кургак чүпүрөк менен кургатып, ички барак металлдагы май тактарын чүпүрөк менен акырын сүртүңүз. Багыттоочу рельстин коргоочу капкагын өзүнчө алып салуу, кылдат тазалоо жана андан кийин кайра орнотуу керек. Машинаны тазалоонун стандарты - боёк өзүнүн баштапкы түсүн көрсөтөт жана металл жарыкты чагылдыра алат.
- Дайыма текшерүү
-
Машинанын май схемаларын, аба схемаларын, суу схемаларын жана негизги компоненттерин үзгүлтүксүз текшерип туруу, туура эмес тейлөөдөн улам келип чыккан көптөгөн механикалык бузулуулардын алдын алып, ошону менен машинанын иштөө мөөнөтүн жана күнүмдүк иштетүүнүн туруктуулугун узартат.
-
Май схемасы: Электрондук май насосунун май куюу интервалынын убактысын бир мүнөткө тууралап, май тез куюлушу керек. Андан кийин май чыгуучу жерлерди байкап, май бар-жогун текшериңиз. Акырында, биз винттик жетектөөчү рельстин майлоо абалын байкап туруу үчүн жабдууларды иштетишибиз керек.
-
Аба схемасы: Негизинен аба контурундагы нымдуулукту текшериңиз. Гравюра-фрезерлөө машинасынын аба контуру негизинен электромагниттик клапандарды жана цилиндрлерди башкаруу үчүн колдонулат. Эгерде аба контурунда суу болсо, ал электромагниттик клапандардын жана цилиндрлердин иштөө мөөнөтүн бир топ кыскартат. Суу бөлгүчкө майлоочу майды үзгүлтүксүз кошуп турушубуз керек.
-
Суу айлануу: Кесүүчү суюктуктун катышын текшериңиз. Кесүүчү суюктукту алдын ала аралаштырып, андан кийин аны станоктун орнотулган суу багына куюу керек. Жумушчу столдордогу жана коргоочу капкактардагы дат басуу көйгөйлөрүнүн көбү кесүүчү суюктуктун катышына байланыштуу.
-
Негизги компоненттерди текшерүү: Бураманы, жетектөөчү рельсти жана подшипниктерди текшерүү негизинен машинанын иштеши учурунда адаттан тыш ызы-чуу бар-жогу боюнча бааланат. Тактык толеранттуулуктан тышкары болгондо, ката бар-жогун да баалоого болот. Аспапты автоматтык түрдө алмаштыруу функциясы бар станоктор үчүн аспап магазининин бетин тазалоо керек. Кам кутучасындагы тиштүү майды беш жылда бир жолу алмаштыруу керек. Аспаптын башынын алдыга жана артка айлануусун, аспаптын жеңинин өйдө жана ылдый кыймылын жана механикалык колдун кыймылын байкаңыз. Аспап магазининин аспабын алмаштыруунун бийиктигинде жана бурчунда кандайдыр бир ката бар-жогун текшериңиз. Адаттан тыш ызы-чуу бар-жогун текшерүү үчүн негизги валды жогорку ылдамдыкта айландырыңыз. Негизги валдын конус тешигин тазалаңыз, негизги валдын чыгып кетишин текшериңиз. Башкаруу шкафынын муздатуу желдеткичинин чыпка экранын тазалаңыз. Адатта, аны айына бир жолу тазалоо керек.
-
- Так текшерүү
-
-
Деңгээл: Негизги кадам - машинанын тегиздигин кайра калибрлөө. Кийинки бардык так текшерүүлөр жабдуулардын өлчөө үчүн горизонталдуу абалда болушуна негизделет. Бул калибрлөө динамикалык тегиздикти калибрлөө жана статикалык тегиздикти калибрлөө болуп бөлүнөт. Статикалык деңгээлди 0:0 абалына коюп, динамикалык деңгээлди жөнгө салынуучу диапазондогу оптималдуу абалга тууралаңыз. Жумушчу столдун тегиздигин аныктоо үчүн жумушчу столдогу 9 чекитти өлчөө үчүн циферблат индикаторун колдонуңуз. Бул 9 чекиттин аныктоо жыйынтыгы жумушчу столдун тегиздигин гана эмес, ошондой эле жетектөөчү рельстердин эскирүү абалын да чагылдырат.
-
Вертикалдуулук: X/Y огу, X/Z огу жана Y/Z огу багыттары боюнча тиешелүүлүгүнө жараша. Мисал катары X/Y огун алалы. Алгач, Y огун циферблат менен өлчөп, аны горизонталдуу кылып тууралаңыз. Андан кийин индикатор менен X багытын өлчөп, сол жана оң көрсөткүчтөрдүн маалыматтарын байкаңыз. Сол жана оң көрсөткүчтөрдүн ортосундагы айырма X/Y огу үчүн 90 градус ката мааниси болуп саналат. Ошол эле нерсе калган эки окко да тиешелүү.
-
Шпиндельдин тактыгы: Алгач, өзөктүк өзөктүн эң алыскы учундагы чуркоо ылдамдыгын өлчөө үчүн шпиндельге детектордук өзөк орнотуңуз. Жаңы машина үчүн стандарт: 300 мм узундуктагы детектордук өзөк үчүн эң алыскы учундагы чуркоо ылдамдыгы 5 мкм чегинде болушу керек. Андан кийин өзөктүк өзөктүн алдыңкы жана каптал генератрикстерин өлчөңүз. Бул тактык негизинен баштык менен Z огу боюнча жетектөөчү рельстердин ортосундагы четтөөнү чагылдырат. Эгерде четтөө болсо, ал көбүнчө машинанын кагылышуусунан келип чыгат.
-
Шпиндель циферблатынын сыноосунун тактыгы: Жумушчу столдо тегерек чийүү үчүн циферблат индикаторун колдонуңуз жана өлчөө маанилерин 8 чекитте белгилеңиз. Бул тактык негизинен Z огу менен X/Y огунун жалпы вертикалдуулугун чагылдырат. Жалпысынан алганда, эгерде жылмакай же жалпак бетте бычактын издери болсо, бул тактыкта ката бар экенин билдирет.
-
Терс реакция: Көп адамдар арткы сокку жөнүндө билишет, бирок аны кантип аныктоону билишпейт. Мисал катары Y огун алалы. Алгач, циферблат индикаторун жумушчу столдун үстүнө бекитип, көрсөткүч шпиндельди бассын. Тиштүү дөңгөлөктүн абалын X10го коюңуз, көрсөткүчтү бирден ичкери басыңыз, бир нече торчолорду басыңыз, андан кийин бир торчону артка чегинтип, көрсөткүч менен мурунку абалдын ортосундагы катаны байкаңыз. Бул ката мааниси - бул машинанын арткы соккусу. Маанисин өлчөгөндөн кийин, аны сандык башкаруу системасынын параметрлеринде тууралоо керек. Сызыктуу жетектөөчү машина үчүн ал, адатта, 5 мкм чегинде болушу керек. Эгерде ката өтө чоң болсо, анда ал көбүнчө бурама таякчасы жана подшипник менен болгон көйгөйлөрдөн улам болот.
-
Кайталануучу позициялоо тактыгы: Жабдуулардын координаттарынын туура эмес жайгашуусу, адатта, позициялоо көйгөйлөрүнөн келип чыгат. Жалпысынан алганда, эгерде сандык башкаруу системасынын терс параметрлери чыныгы кырдаалга дал келсе, кайталануучу позициялоодо эч кандай олуттуу көйгөйлөр болбойт. Негизги эске алынуучу нерсе - бурагычтын жылуулук узаруу коэффициенти.
Жогорудагы тактык жарым жылда же бир жылда бир жолу текшерилиши керек. Кичинекей четтөөлөрдү компоненттердин тез эскиришине жана кызмат мөөнөтүнө таасир этүүсүнө жол бербөө үчүн өз убагында тууралоо керек.
-
Көп берилүүчү суроолор
Сизди кызыктырган машинага байланыштуу суроолорго жооп табыңыз.
Ошентсе да суроо бар?
Биз сизге жардам берүү үчүн келдик!
-
1. Бир CNC металл фрезерлөө станогу ар кандай металлдарды иштете алабы?
Ооба. CNC металл фрезерлөө станогу алюминий, жез, жез, дат баспас болот жана көмүртек болот сыяктуу бир нече материалдарды иштете алат. Бирок, ар кандай металлдар эң жакшы натыйжаларга жетүү үчүн ар кандай кесүүчү шаймандарды, шпиндель ылдамдыктарын, берүү ылдамдыгын жана муздатуу ыкмаларын талап кылат.
-
2. CNC металл фрезер станоку кандай калыңдыктагы металлды кесе алат?
Кесүүнүн максималдуу калыңдыгы станоктун конфигурациясына, шпиндельдин кубаттуулугуна, шаймандарына жана материалдын түрүнө жараша болот. Алюминий сыяктуу жумшак металлдарды дат баспас болот сыяктуу катуу материалдарга караганда тереңирээк иштетүүгө болот. Ылайыктуу сунуш алуу үчүн материалыңыздын мүнөздөмөлөрү менен биз менен байланышыңыз.
-
3. Металл иштетүүдө муздаткыч суюктук керекпи?
Көпчүлүк металл иштетүү колдонмолорунда муздаткыч суюктукту колдонуу сунушталат. Ал жылуулукту азайтууга, беттин жасалгасын жакшыртууга, шаймандардын иштөө мөөнөтүн узартууга жана иштетүүнүн тактыгын сактоого жардам берет, айрыкча болотту же дат баспаган болотту иштетүүдө.
-
4. CNC металл фрезердик станокту тандоодо эң маанилүү фактор эмне?
CNC металл фрезер станокту тандоодо эң маанилүү фактор - бул материалдын станоктун катуулугуна карата шайкештиги. Металл фрезерлөө жогорку кесүү күчтөрүн пайда кылгандыктан, станоктун структуралык катуулугу сиздин чыдамкайлыгыңызды, беттик жасалгалооңузду жана шаймандардын иштөө мөөнөтүн түздөн-түз аныктайт.
-
5. Металл иштетүү үчүн оор станок ар дайым жакшыбы?
Сөзсүз түрдө эмес. Оорураак жана катуураак станок жакшыраак туруктуулукту жана титирөөгө туруктуулукту камсыз кылат, бул металл иштетүү үчүн пайдалуу. Бирок, алар бардык эле колдонмолорго ылайыктуу эмес; эң жакшы станок сиз өндүрүп жаткан продукцияларга, колдонуп жаткан материалдарга жана өндүрүш муктаждыктарыңызга жараша болот.
-
6. Орнотуудан кийин техникалык көйгөйлөргө туш болсом эмне болот?
CATEKCNC алыстан техникалык колдоо, мүчүлүштүктөрдү оңдоого жардам, эксплуатация боюнча көрсөтмөлөрдү жана техникалык тейлөө боюнча сунуштарды берет. Биздин инженерлер видеолор, сүрөттөр, онлайн жолугушуулар же билдирүү платформалары аркылуу көйгөйлөрдү аныктоого жардам бере алышат.
обзор
-
To be honest, I was a bit skeptical at first because of the lower price, but this metal milling machine has really surprised me. For the cost, the performance and build quality are solid, it doesn't feel cheap at all.
ElmogyJan 06, 2026 -
Cette petite fraiseuse métallique est exactement ce qu'il me fallait. Elle est parfaitement adaptée pour usiner de petites pièces. Beaucoup plus précise et rapide qu'un tour manuel, et surtout, son prix est vraiment abordable.
NgompeSep 21, 2025 -
This machine delivers precision and ease of use that rivals units costing twice as much. The intuitive controls reduced our training time, and it’s handled heavy daily tasks without failure. Long-term durability is still being tested, but for the price, it’s an unbelievable value.
HupeJan 20, 2026 -
An absolute workhorse. This CNC mill handles everything we throw at it with ease.
SeyfriedOct 29, 2025 -
We were a bit hesitant before purchasing this machine, but after using it for a while, we are very satisfied. This metal milling machine is now running almost every day in our workshop without any issues. It is a heavy and very stable machine, which helps us produce better quality products for our clients.
Luis06 мүмкүн, 2026 -
After receiving the machine, I tried processing carbon steel and aluminum. The processing was quite stable. Although it took some time to adjust the feed rate for different monitors, once set up, the processed parts were very precise. Overall, this machine is good.
SunilSea 25, 2026 -
We bought this CK-6060-5S mainly for milling watch cases and some very small brass parts. To be honest, I was a bit nervous at first because watchmaking requires crazy high precision. After it arrived here in Turkey, we spent over a week just running tests and checking the accuracy over and over. So far, the results are really steady and the surface finish looks clean. Before shipping, our team had a bunch of back-and-forth talks with their techs about the spindle RPM and cutter options. They really know their stuff and gave us practical advice. The machine frame is heavy and solid.
Nabeh15 мүмкүн, 2026 -
Our workshop has been using this metal milling machine to process steel and aluminum. This machine is robust and durable, provides precise cutting, and remains stable even during continuous operation. I really like the user interface; it's clear, easy to understand, and quick to learn.
OstashevskiyJan 13, 2026 -
Les digo la verdad, al principio me daba un poco de susto que la fresadora llegara mal después de ese viaje tan largo hasta Venezuela, pero qué va, llegó fina, fina. Ya le dimos rosca con acero duro y la bicha ni se mueve, deja los acabados bien lisitos. Si lo que buscan es algo guerrero que no los deje mal en pleno trabajo, esta es la que es.
Frank08 мүмкүн, 2026 -
We mainly machine aluminum parts, including a lot of custom components that need good precision and a clean finish. We’ve been using the CK-600D metal milling machine for a while now, and it’s been running really well for our aluminum work. The cutting is smooth, chips come off cleanly, and we haven’t had issues like material sticking to the tool, which used to be a problem with some of our older machines.
The surface finish is also pretty consistent, so we can cut down on extra polishing in many cases. The ATC is a big plus too — switching between tools is fast, and it makes multi-step jobs much easier to manage. What I like most is the stability. We can run longer jobs without constantly checking or readjusting, which definitely helps with productivity.
WeissApr 22, 2026