

{{goods.model}}


CNC жыгач токардык станок менен бассейн белгилерин иштетүү
Заманбап бильярд кийлерин иштетүүдө, кол менен жасалганбы же машина менен жасалганбы, кийлерди конус түрүндөгү станоктор тез жана жогорку сапаттагы иштетүү натыйжаларын берет. Биз CNC кий токардык станоку бильярд кийлерин жасоого кандайча жардам берерин түшүндүрүп беребиз.
Тиешелүү моделдер
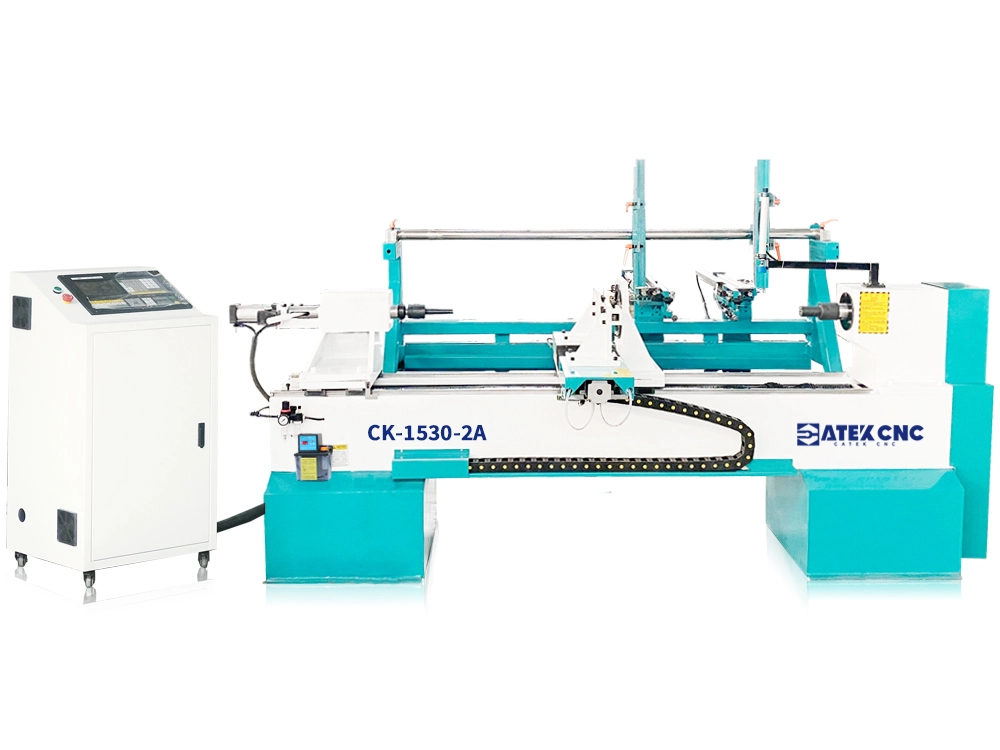
$ 5,180.00 ~ $ 5,588.00
сатуу
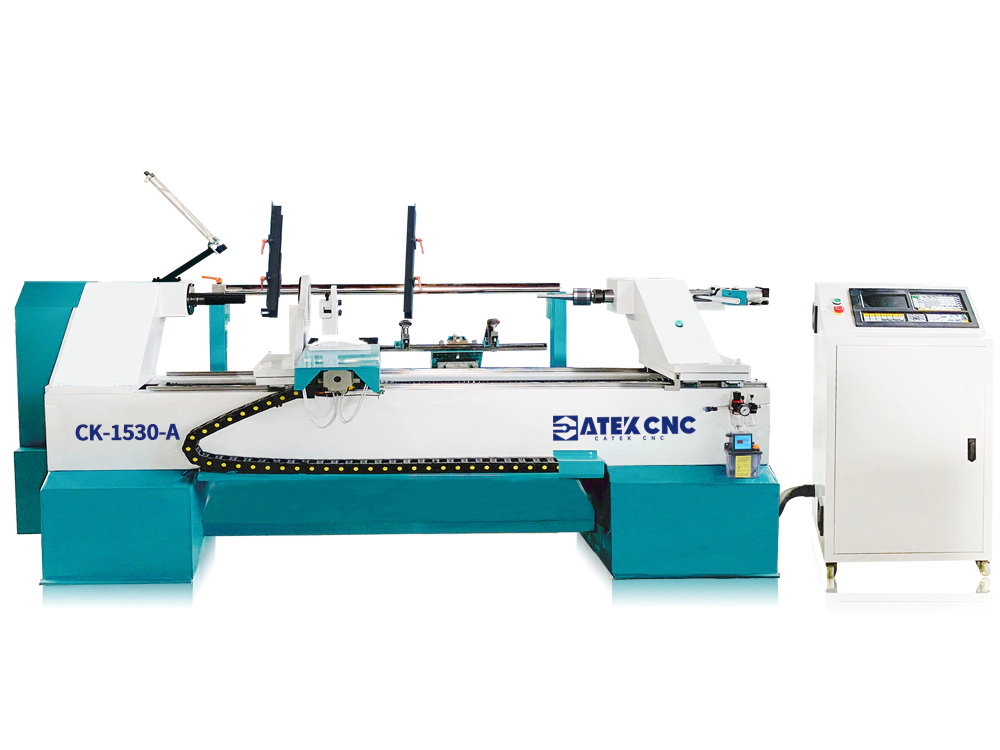
$ 4,798.00 ~ $ 5,298.00
сатуу
$ 4,400.00 ~ $ 5,150.00
сатуу
$ 5,588.00 ~ $ 6,300.00
сатуу
Бильярд кийлеринин негизги киришүүсү
- Бильярд ойноо үчүн кеңири таралган белгилерди болжол менен англис жана америкалык стилдерге бөлүүгө болот. Англис стилиндеги белгилердин учтары кууш (кеңири таралган 3/4 белги), негизинен снукер үчүн иштелип чыккан. Америка стилиндеги белгилердин учтары кененирээк (көбүнчө 1/2), алар 9 шарлуу, 10 шарлуу жана карамель бильярд сыяктуу бильярд оюндары үчүн оптималдаштырылган.
Англисче белгилерди жасоо үчүн чийки зат, адатта, клен жыгачынан жасалат, ошондой эле көмүртек буласы, көмүртек, айнек буласы ж.б. сыяктуу атайын материалдар да бар; Америкалык белгилерди жасоо үчүн колдонулган чийки зат, адатта, алдыңкы бутактар үчүн күл жыгачынан жасалат (күл жыгачы жеңилирээк жана ийкемдүү), ал эми арткы бутактар сандал жыгачы сыяктуу тыгыздыгы жогору жыгачтан жасалат.
Адатта, 3/4 кинин сабынын узундугу 1080 ~ 1180 мм, арткы бөлүгүнүн узундугу 430 ~ 530 мм, ал эми башы ичке болуп, диаметри 9-10.5 мм болот. 1/2 кинин жалпы узундугу 1500 ~ 1550 мм, ал эми калыңыраак башы диаметри 12-13.5 мм болот.
Бильярд кийин иштетүү
Конусту иштетүү үчүн CNC кесүүчү станок (кесүүчү конус станок) колдонулат. Алгач станокто иштетүү өлчөмдөрүн орнотуп, андан кийин иштетүү процессин улантыңыз.
Жарым-жартылай даяр бильярд кийинин эстетикалык көрүнүшүн камсыз кылуу үчүн аны бөлүү, кесүү жана гравировкалоо сыяктуу кошумча кадамдар жасалат.
Оптималдуу салмак бөлүштүрүү үчүн тешиктерди бургулап, салмакты тең салмактоочу материал менен толтуруңуз. Жез муундары инкрустацияланган, тешикти толтуруу үчүн бурамалар сайыңыз.
Сап менен жамбаш бириктирилгенден кийин, бүтүндөй кий жылмаланып, жылтыратылып турат.
Учу желимделип, кыркылып, бүтүндөй кий акыркы жолу туураланып, сырдоо/лак менен кооздоо иштери жүргүзүлөт.
Бильярд кийинин жазуулары иштетилүүдө
Ар кандай типтеги белгилерди иштетүү технологиясы ар башка болот. Негизинен, эң көп иштетилгендери - англис белгилери жана америкалык белгилер.
Материалдын бетин тез иштетүү жана кесүү үчүн көп миздүү фрезердик кескичти кысуу үчүн 18,000 айн/мин жогорку ылдамдыктагы аба менен муздатылган шпиндельди колдонуңуз. Иштетүү учурунда жыгач 250 айн/минден аз ылдамдыкта айланат. Төмөнкү ылдамдык иштетүү учурунда өтө майда материалдардын чайпалышына жол бербейт, бул иштетилген жыгачтын бетин жылмакай кылат.
Иштетүү учурунда материал катмар-катмар болуп иштетилиши мүмкүн, ал эми чоңураак материал катмар-катмар жана цикл менен иштетилиши мүмкүн, бул бир операцияда ашыкча иштетүүдөн улам куралга жана материалга зыян келтирбөө үчүн.
Иштөө процессинде, берүү ылдамдыгы, материалдын айлануу ылдамдыгы жана шаймандын айлануу ылдамдыгы зарылчылыкка жараша туураланышы мүмкүн.
Иштетүү учурунда, материалды бекемдей албаган жетишсиз басымдан же жыгачты кысып, деформациялаган ашыкча басымдан качуу үчүн, материалдын узундугуна/диаметрине жараша тиешелүү аба басымын тууралаңыз.
Бардык CNC жыгач иштетүүчү станоктору толугу менен автоматтык чаң соргучтар менен жабдылышы мүмкүн, бул иштетүү процессиндеги жыгачтын таарындысын толугу менен кайра иштетүүнү камсыз кылат, бул экологиялык жактан таза жана жыгачты экинчи жолу колдонууга мүмкүндүк берет.
Бильярд төш белгилери үчүн атайын CNC жыгач токардык станок бильярд төш белгилерин конус формасында иштетүүгө өзгөчө ылайыктуу, ал эми тактык 0.05 мм толеранттуулук чегинде башкарылат.
CATEKCNC сизге бассейндин кийлерин иштетүү боюнча комплекстүү чечимдерди сунуштайт, анын ичинде:
- Бильярд белгисин ичкертүү
- Бассейндин такасын бургулоо
- Бильярд кийлерин бөлүү
- Бильярд кийин гравюралоо
- Бильярд кийинин жиптерин байлоо
- Бильярд кийинин тенонун жасоо
- Бассейндин кийлерин жылтыратуу
CATEKCNC ондогон белгилүү бильярд кий заводдору үчүн чечимдерди сунуштайт, көптөгөн практикалык иштетүү тажрыйбасына жана теориялык тажрыйбасына ээ жана бизде сизге суткасына 24 саат кызмат көрсөтүү үчүн кесипкөй инженерлер бар.
Башка долбоорлор
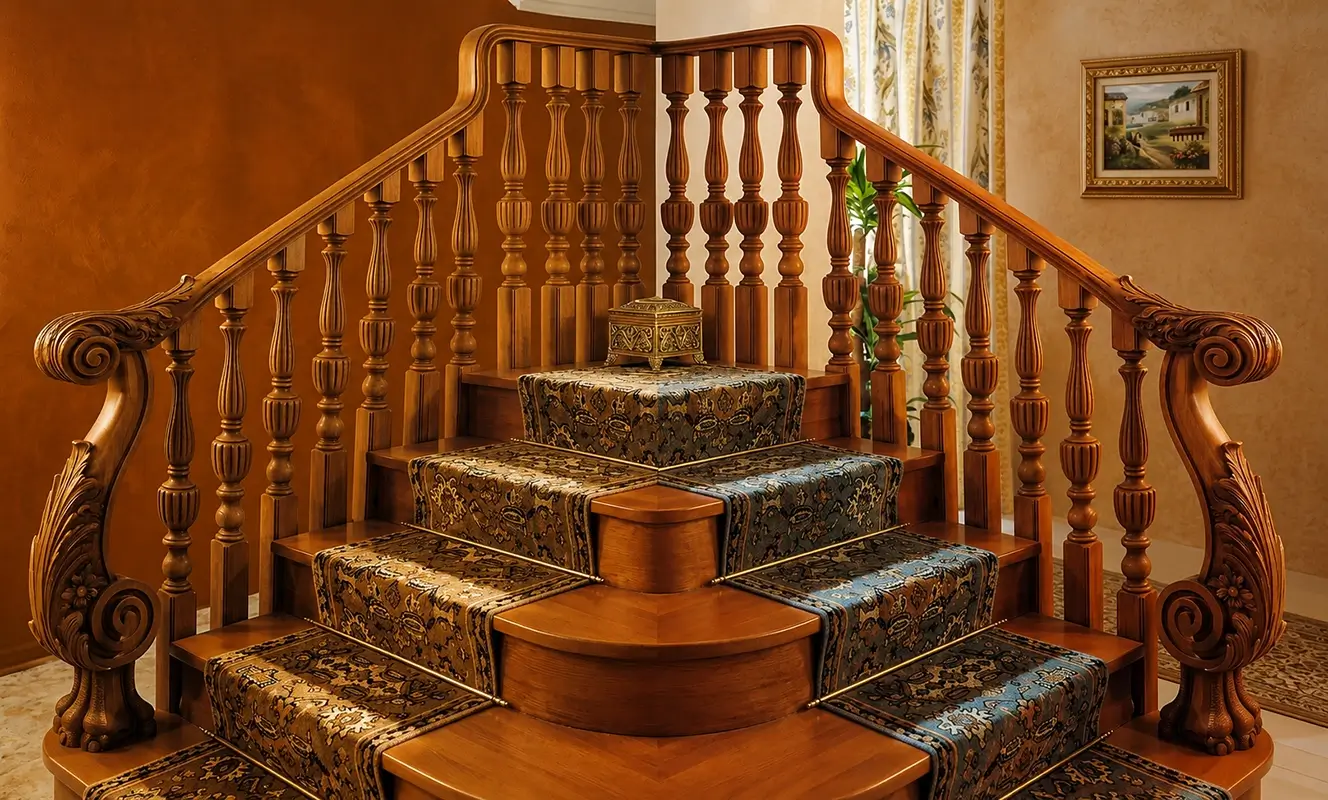
Тепкич тосмолорун жана жаңыларын CNC жыгач токардык станогу менен иштетүү
Тепкич тосмолору жана жаңы мамылар жыгач токардык станокту иштетүүнүн кеңири таралган мисалы болуп саналат. Салыштырмалуу жөнөкөй буюмдарды токардык курал менен гана токарлоо керек, ал эми татаал буюмдарды тегиздөө, фрезерлөө, оюк жасоо, оюу ж.б. талап кылынат. Иштетилүүчү буюмдун татаалдыгына жараша, ар кандай функциялары бар токардык станок тандалышы керек.
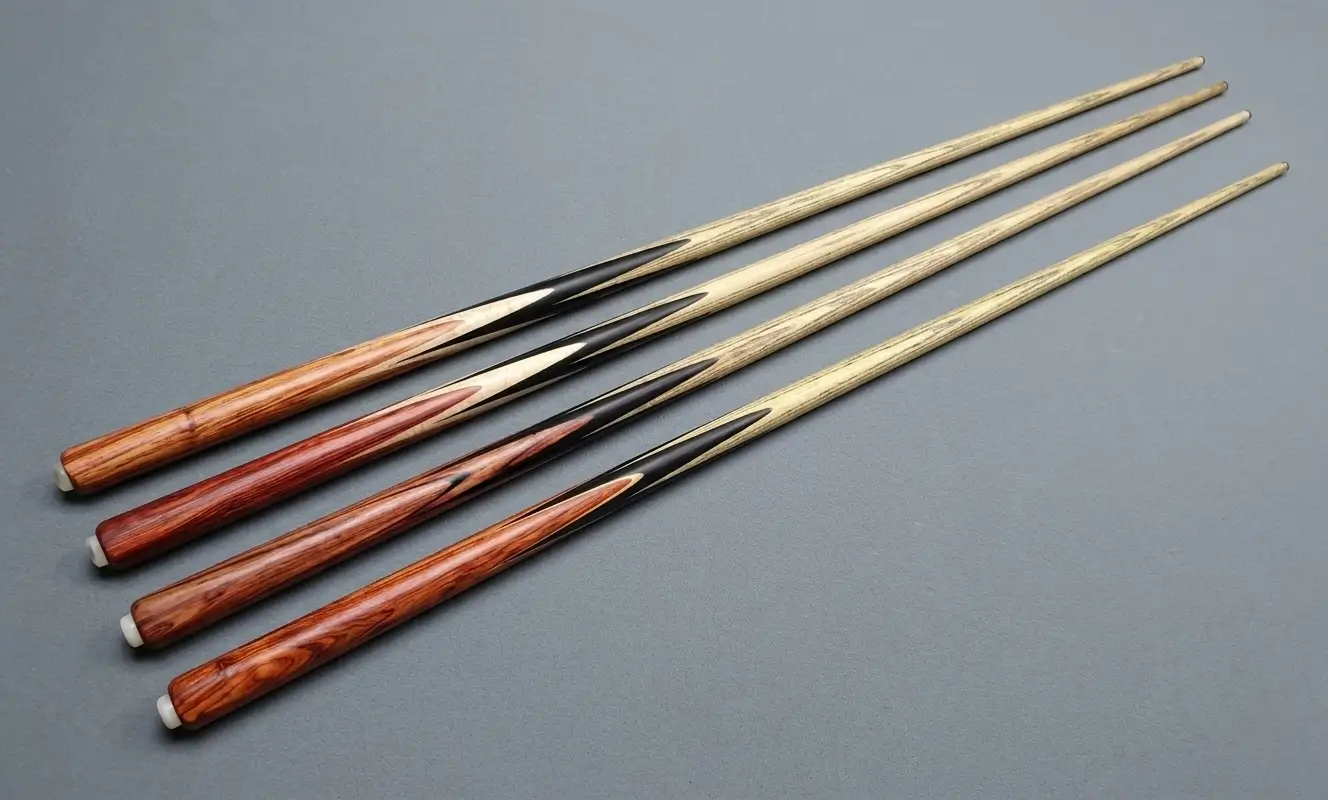
CNC жыгач токардык станок менен бассейн белгилерин иштетүү
Заманбап бильярд кийлерин иштетүүдө, кол менен жасалганбы же машина менен жасалганбы, кийлерди конус түрүндөгү станоктор тез жана жогорку сапаттагы иштетүү натыйжаларын берет. Биз CNC кий токардык станоку бильярд кийлерин жасоого кандайча жардам берерин түшүндүрүп беребиз.
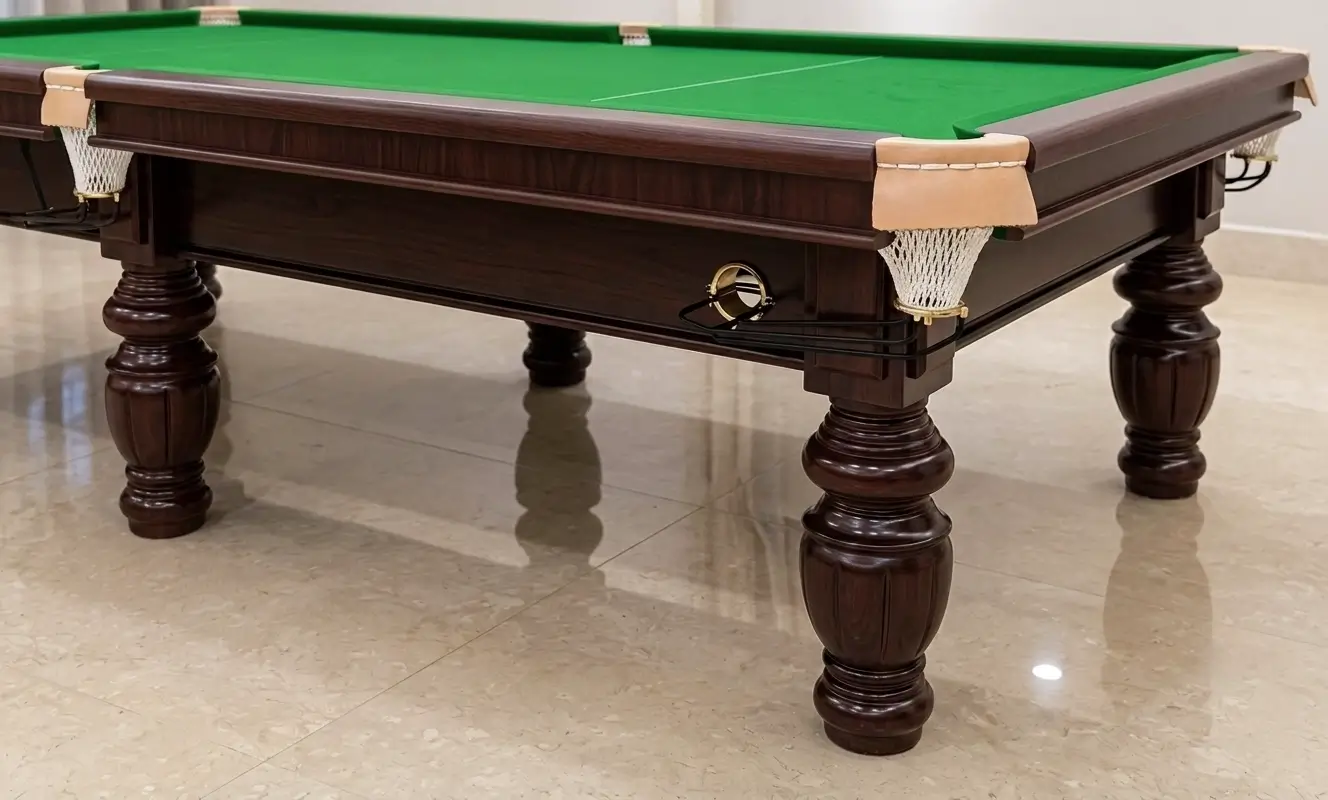
CNC жыгач токардык станогун колдонуп, бильярд столунун буттарын жасоо
Бильярд столунун буттарын иштетүү жыгач токардык станоктун кадимки колдонулушу болуп саналат. Биздин станоктор көптөгөн моделдерде бильярд столунун буттарын иштетүү үчүн колдонулушу мүмкүн. Төмөндө биз мындай буюмдарды иштетүү үчүн колдонула турган моделдерди жана иштетүү процесстерин кененирээк тааныштырабыз.
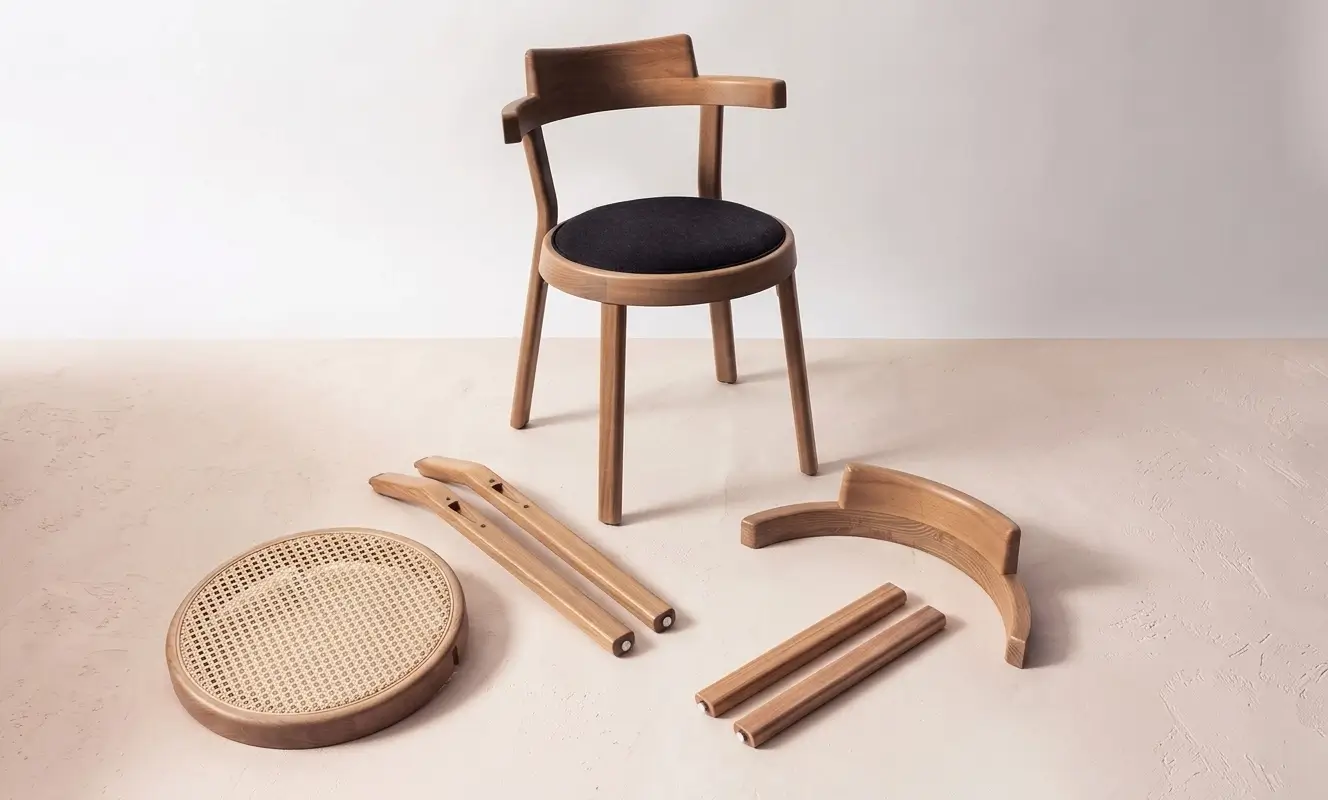
CNC жыгач токардык станогу менен отургучтун буттарын кантип жасоо керек?
CNC жыгач станокторун колдонуу менен столдорду, отургучтардын буттарын же аксессуарларды жасоо CNC жыгач станокторун колдонуу абдан кеңири таралган. Айрым жөнөкөй отургучтардын буттарын, адатта, буроо же оюк кылуу гана керек, ал эми татаалыраак атайын формадагы эмеректердин буттарын аткаруу үчүн буроо, фрезерлөө, оюк жасоо, бургулоо жана башка функцияларды аткаруу керек.